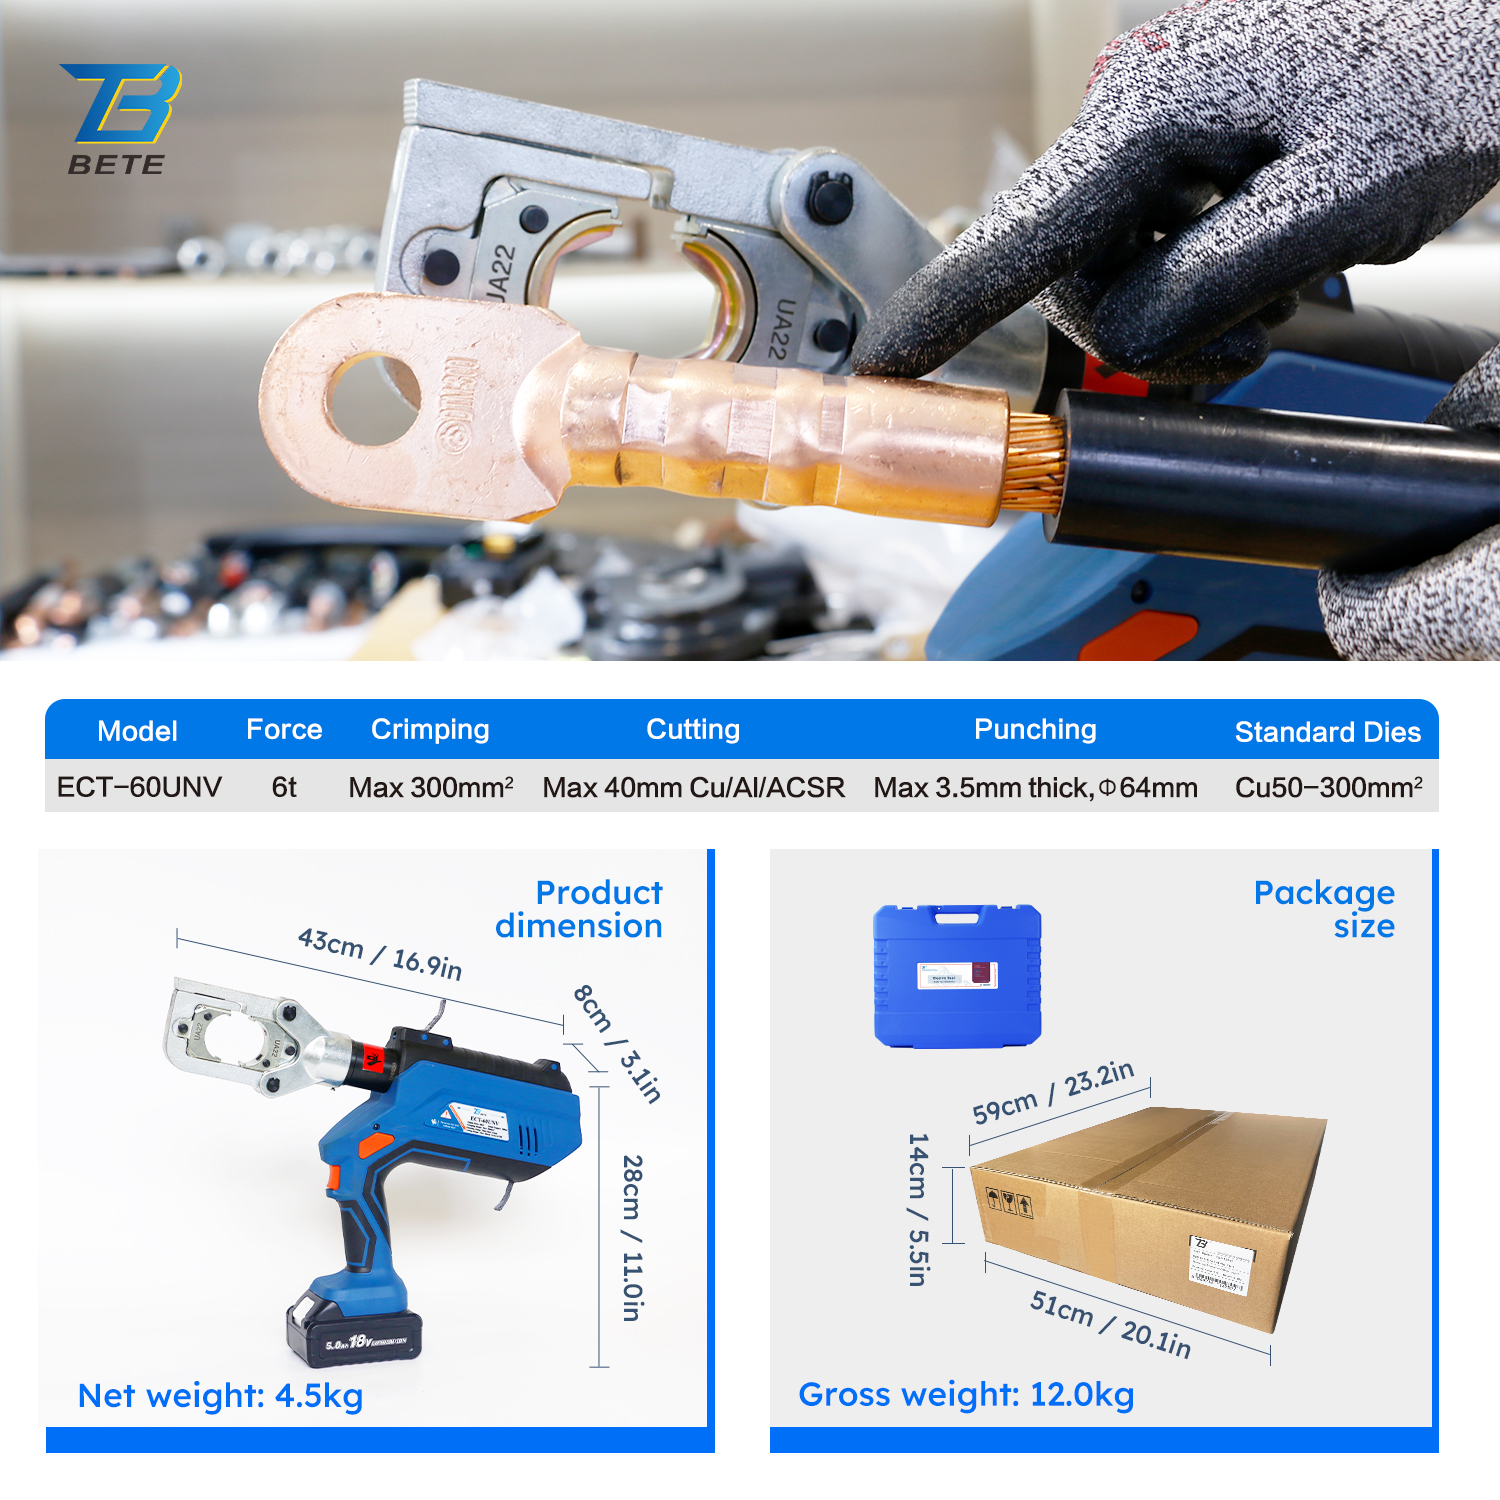
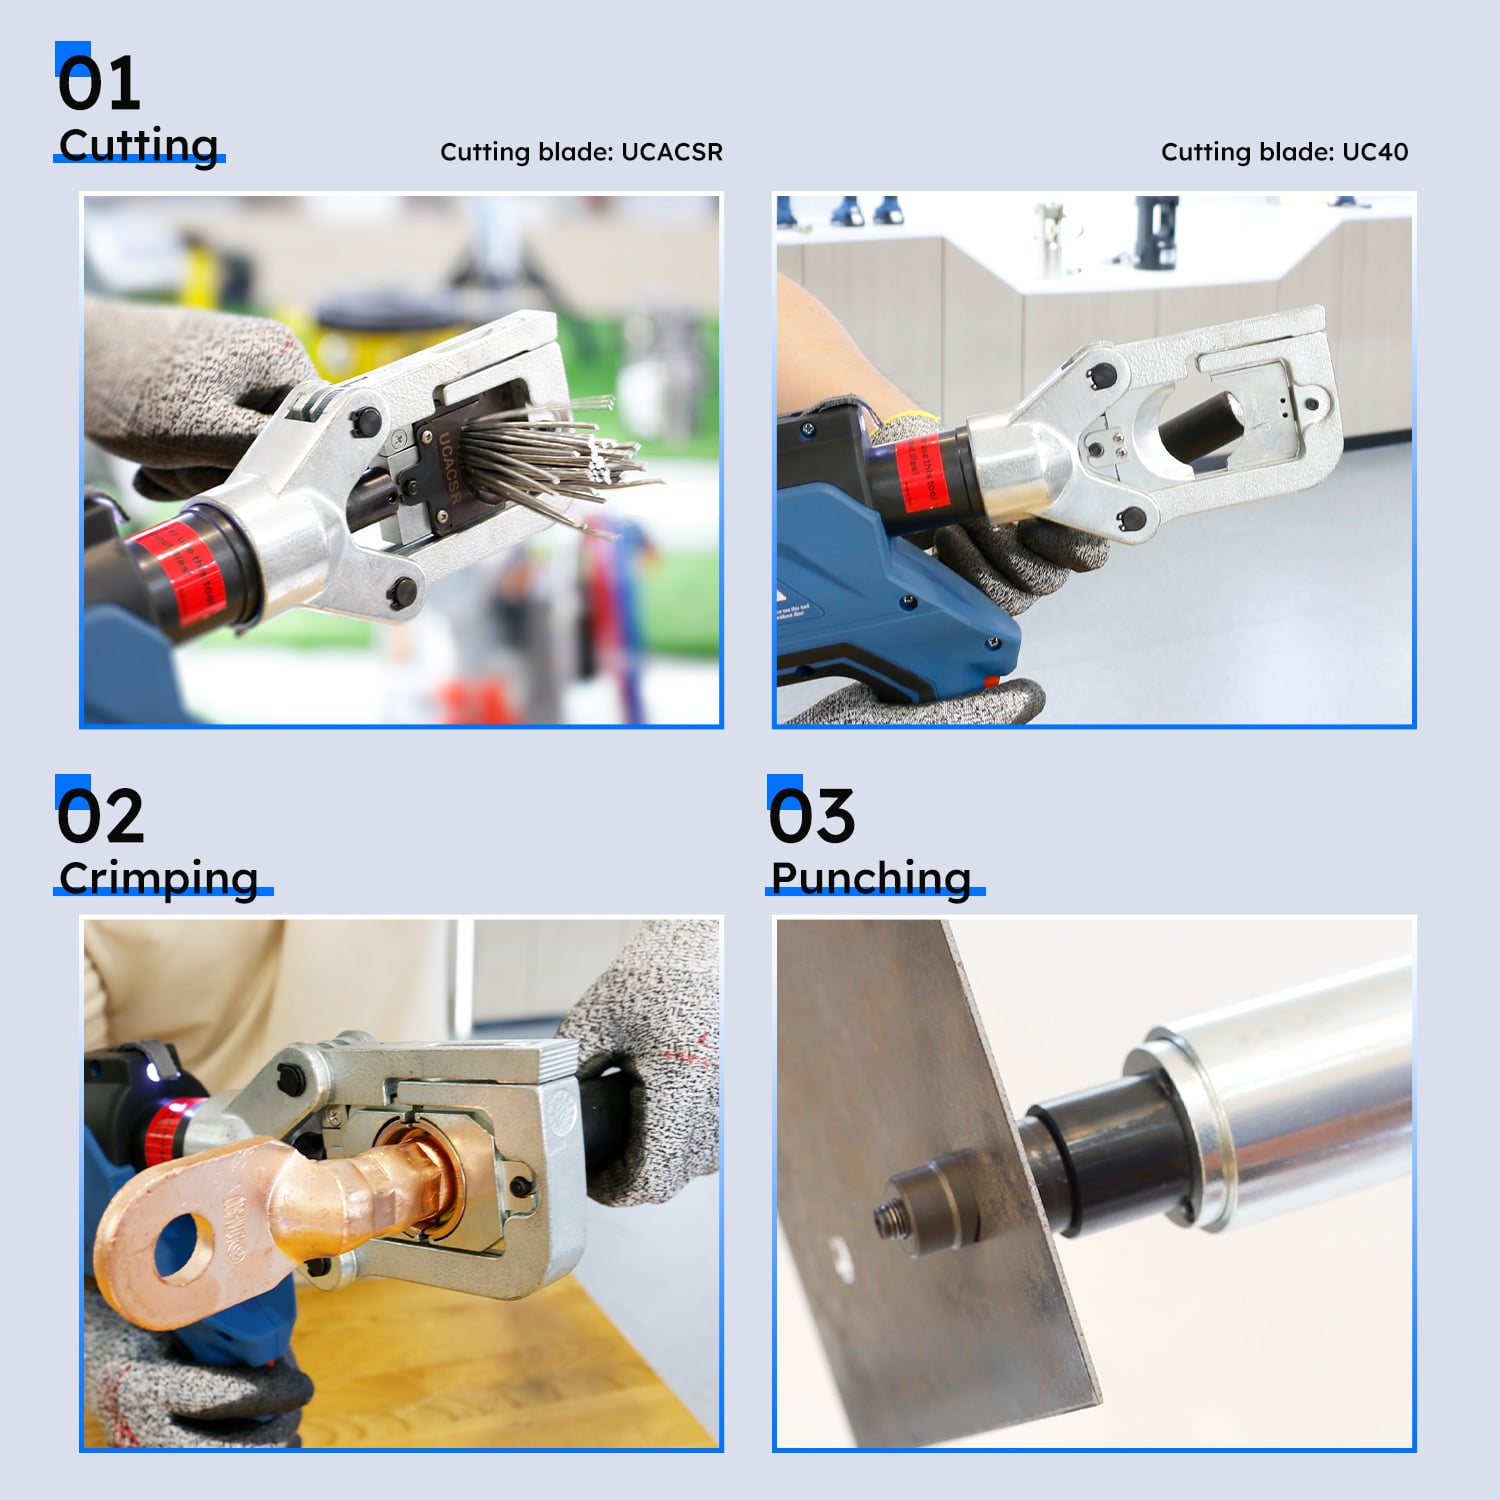
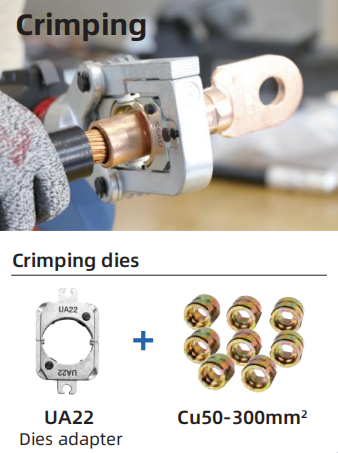
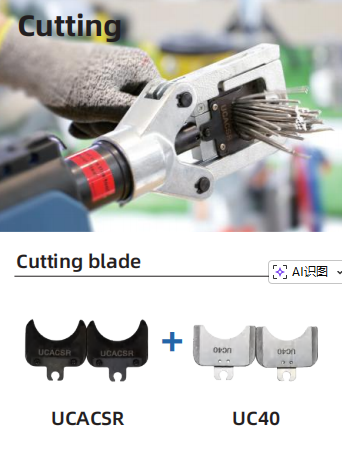
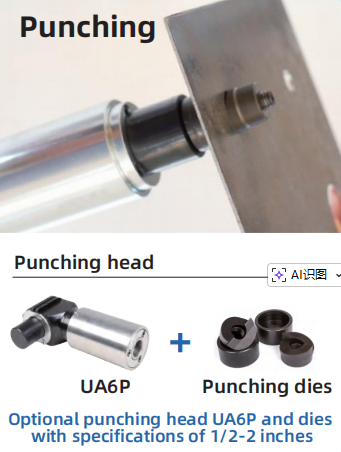
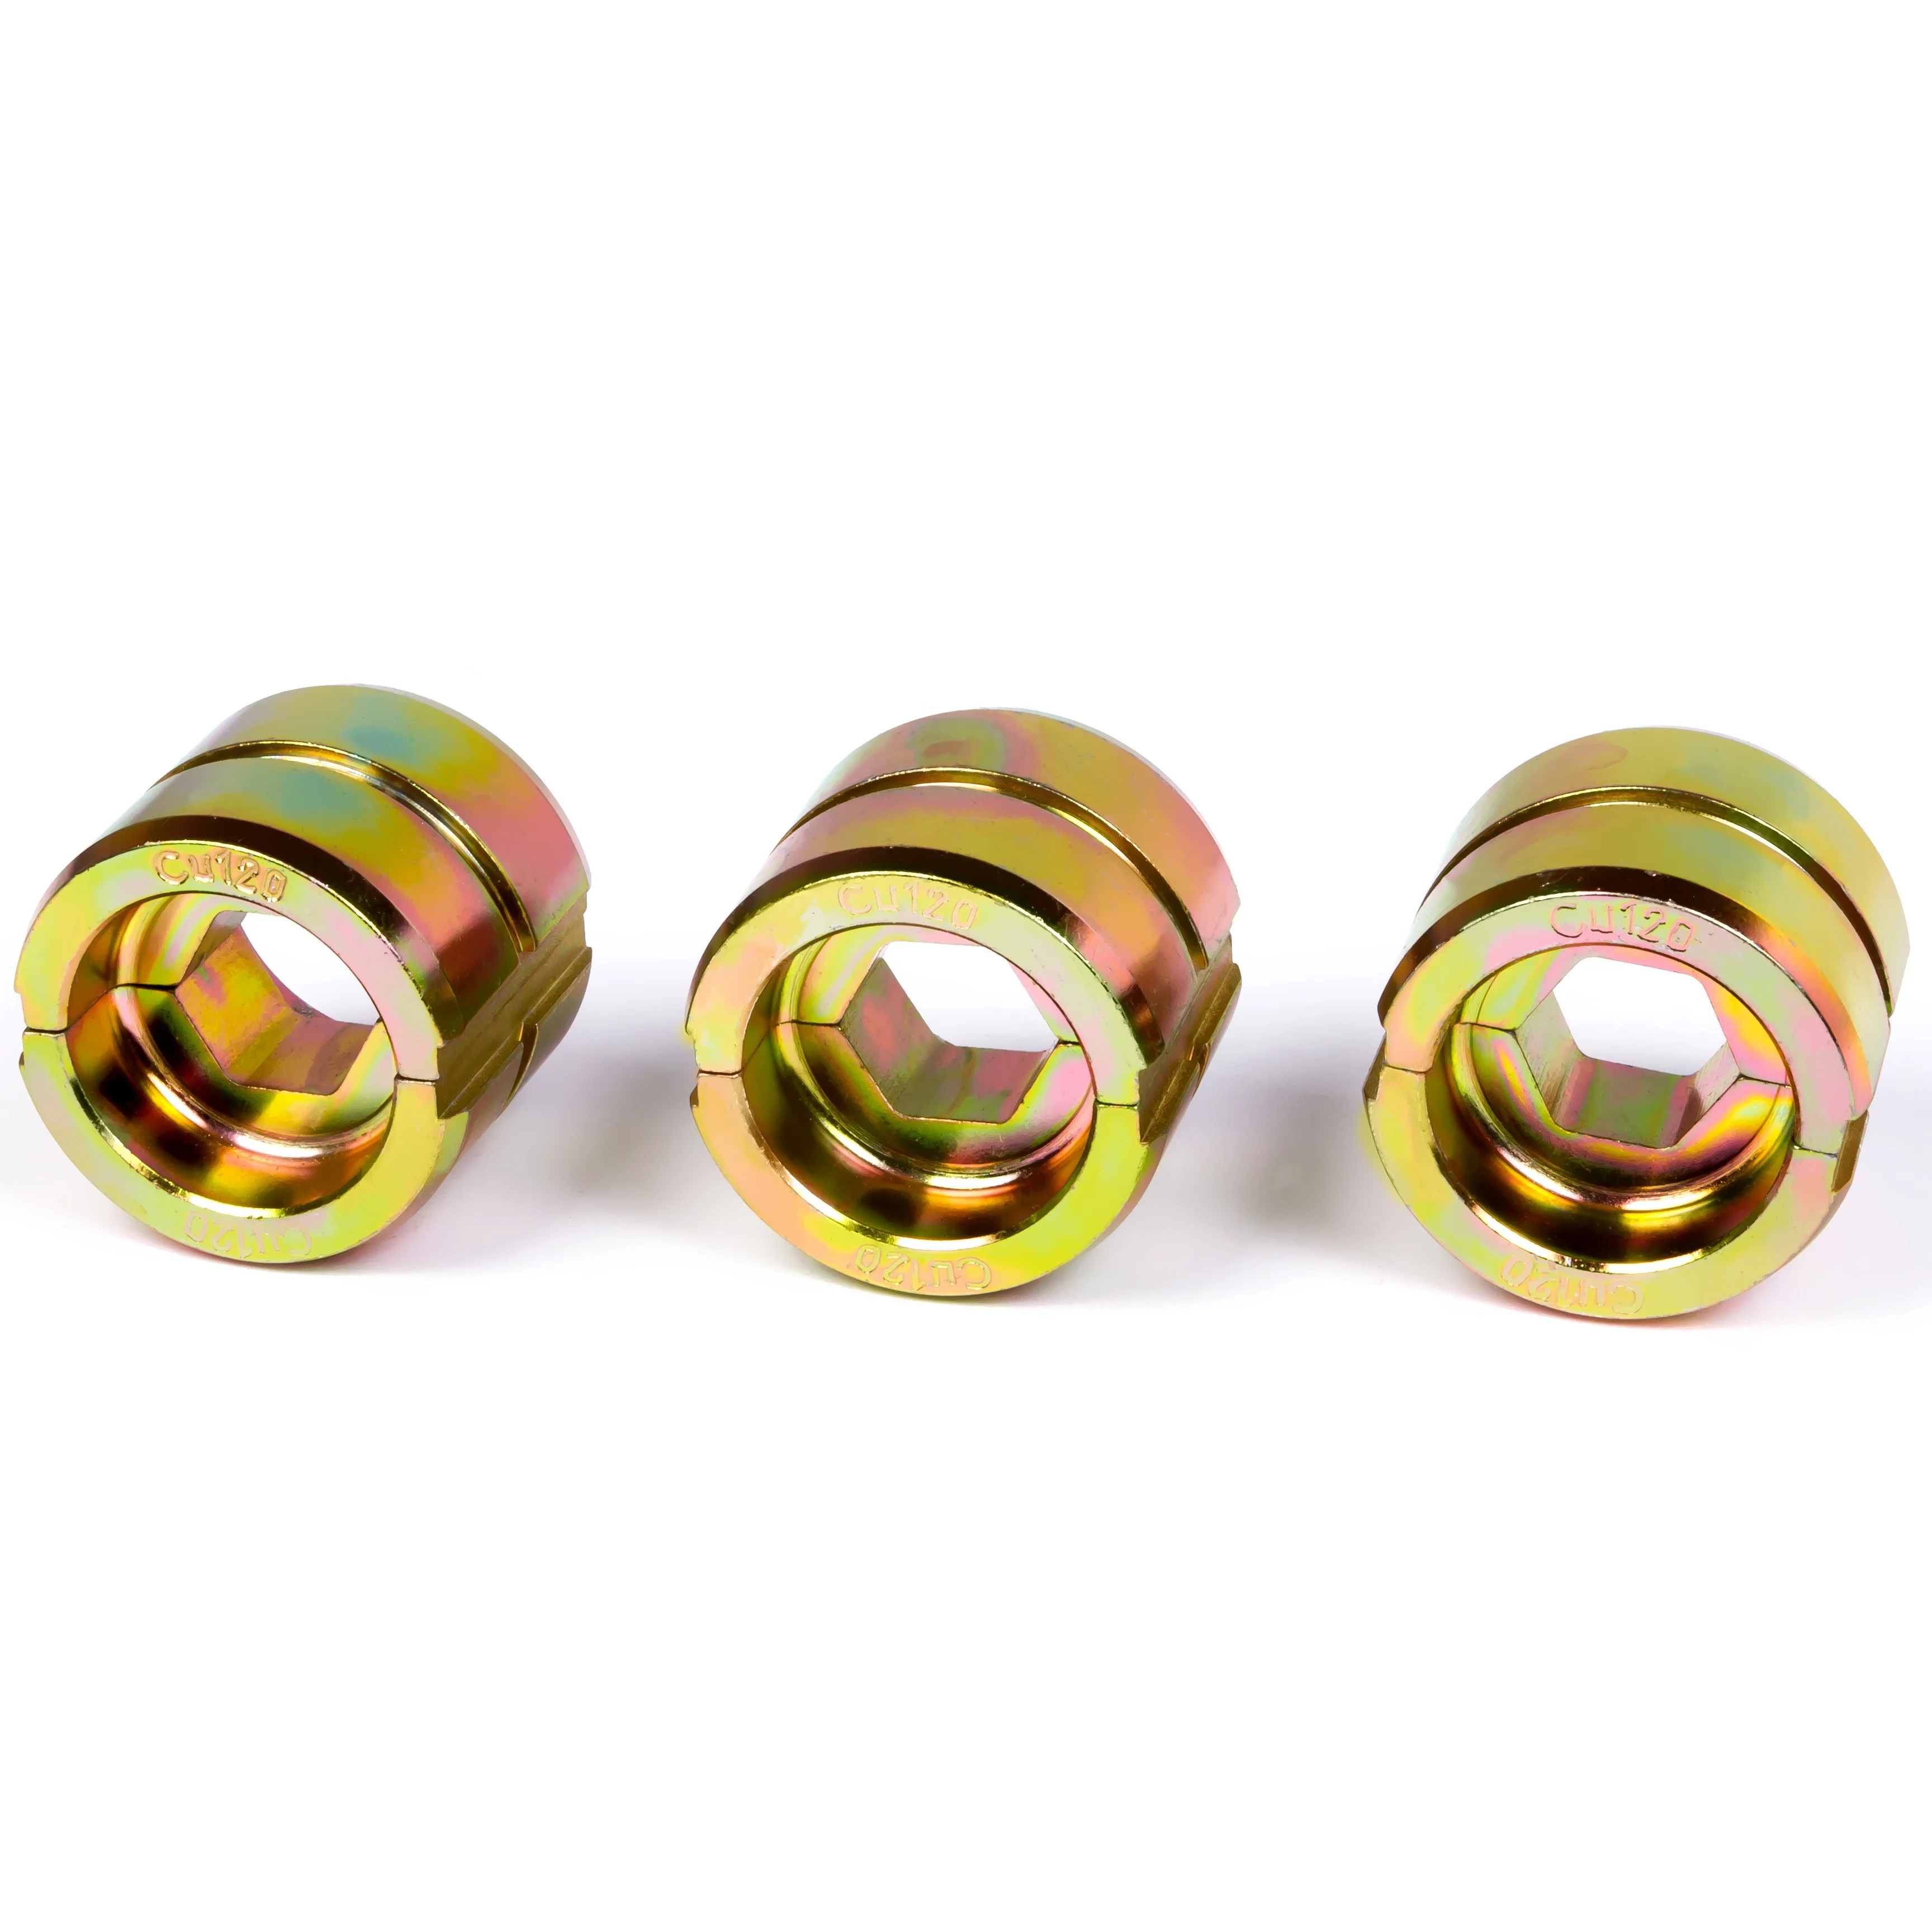
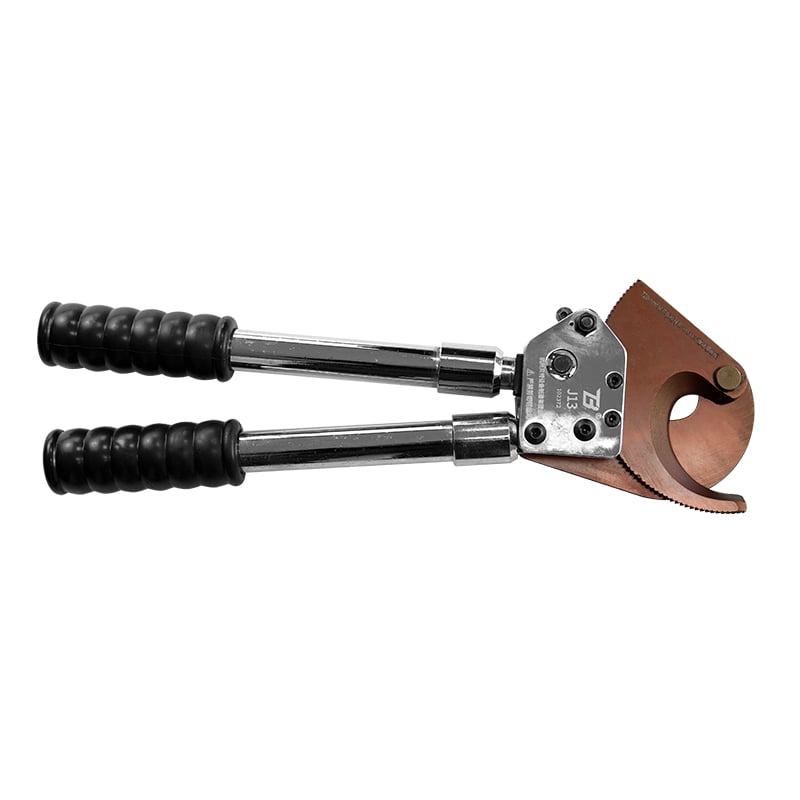
يجمع أداة ECT-60UNV الكهربائية المُشغَّلة بالبطارية ثلاث عمليات تُنفَّذ في مواقع العمل في أداة واحدة: التقطيب الهيدروليكي للكابلات بقطر يصل إلى ٣٠٠ مم²، وقطع الكابلات بقطر يصل إلى ٤٠ مم، وختم صفائح الصلب بسماكة تصل إلى ٣٫٥ مم.
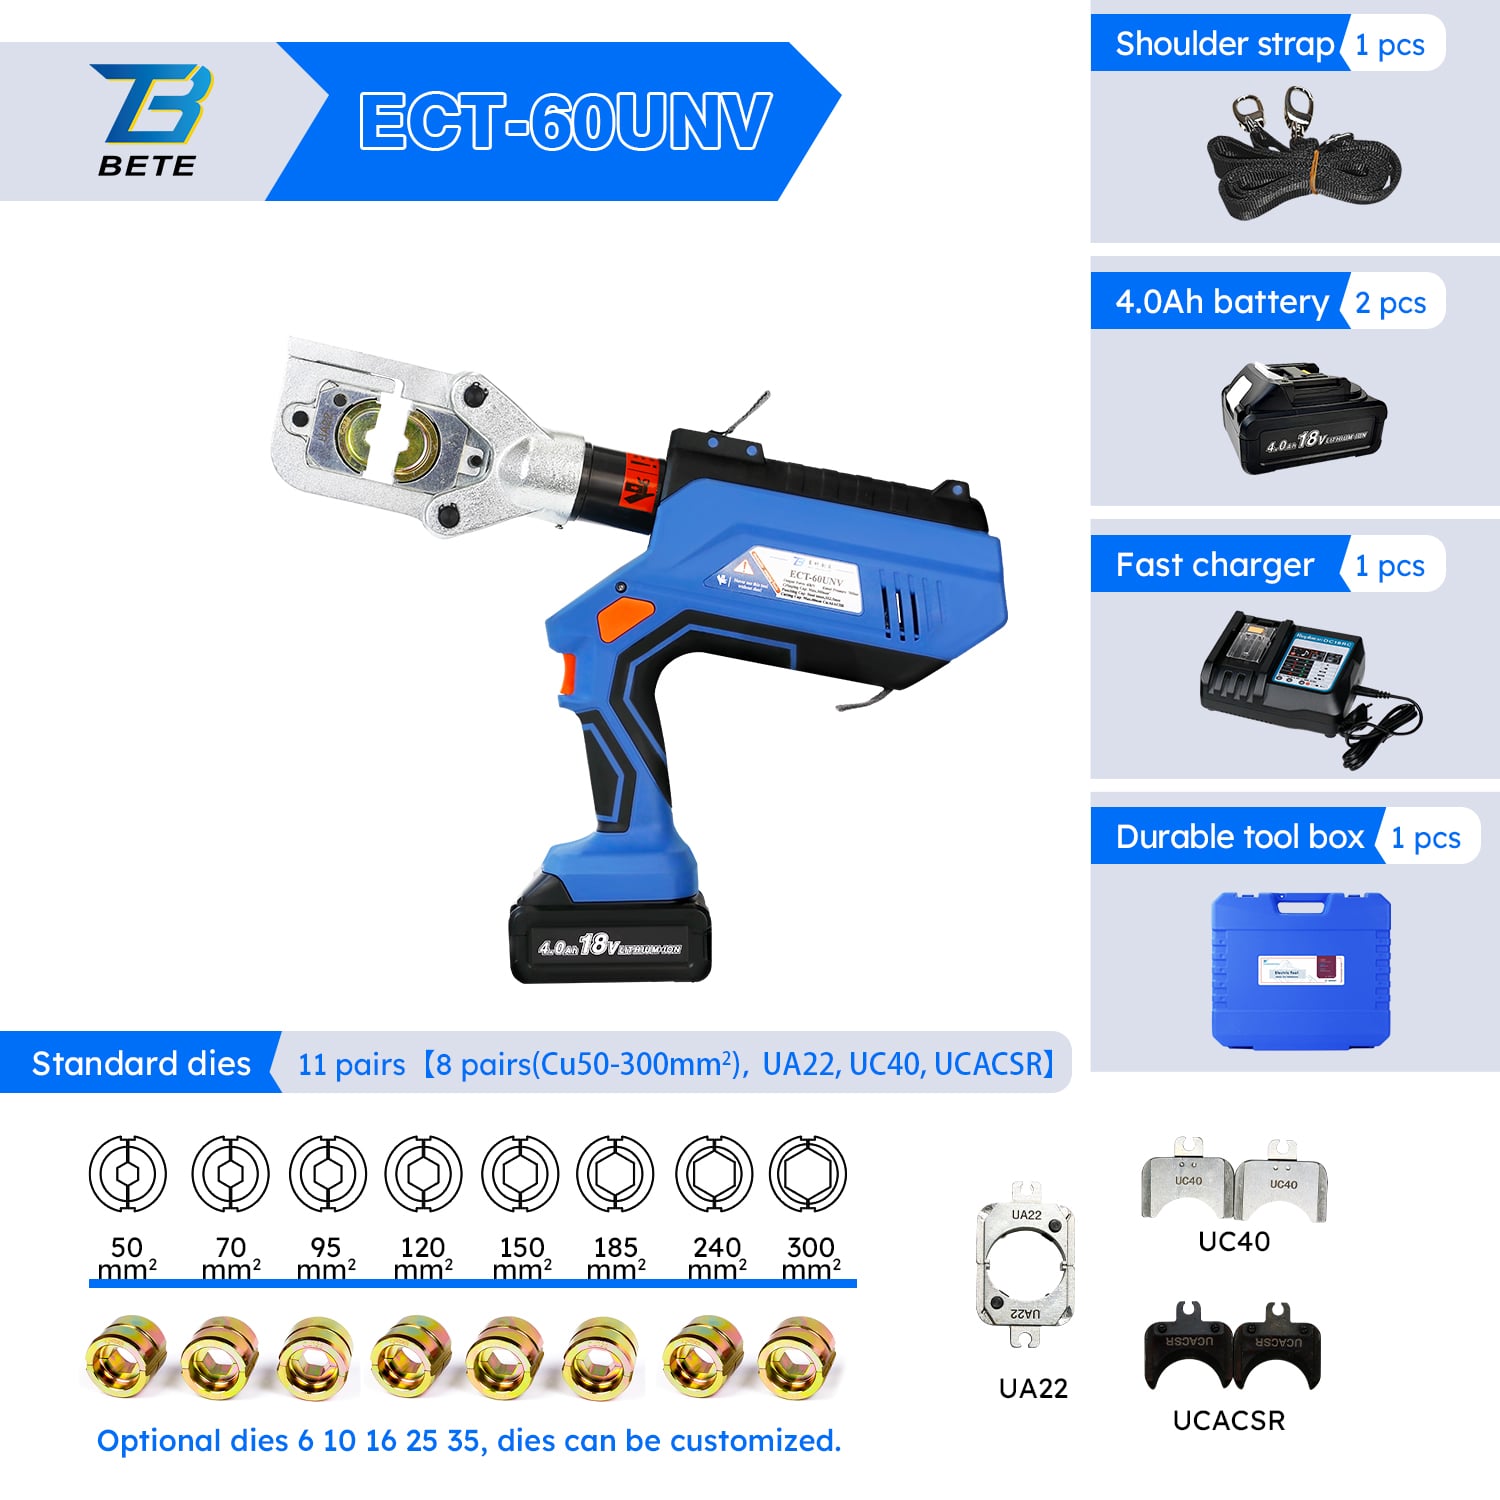
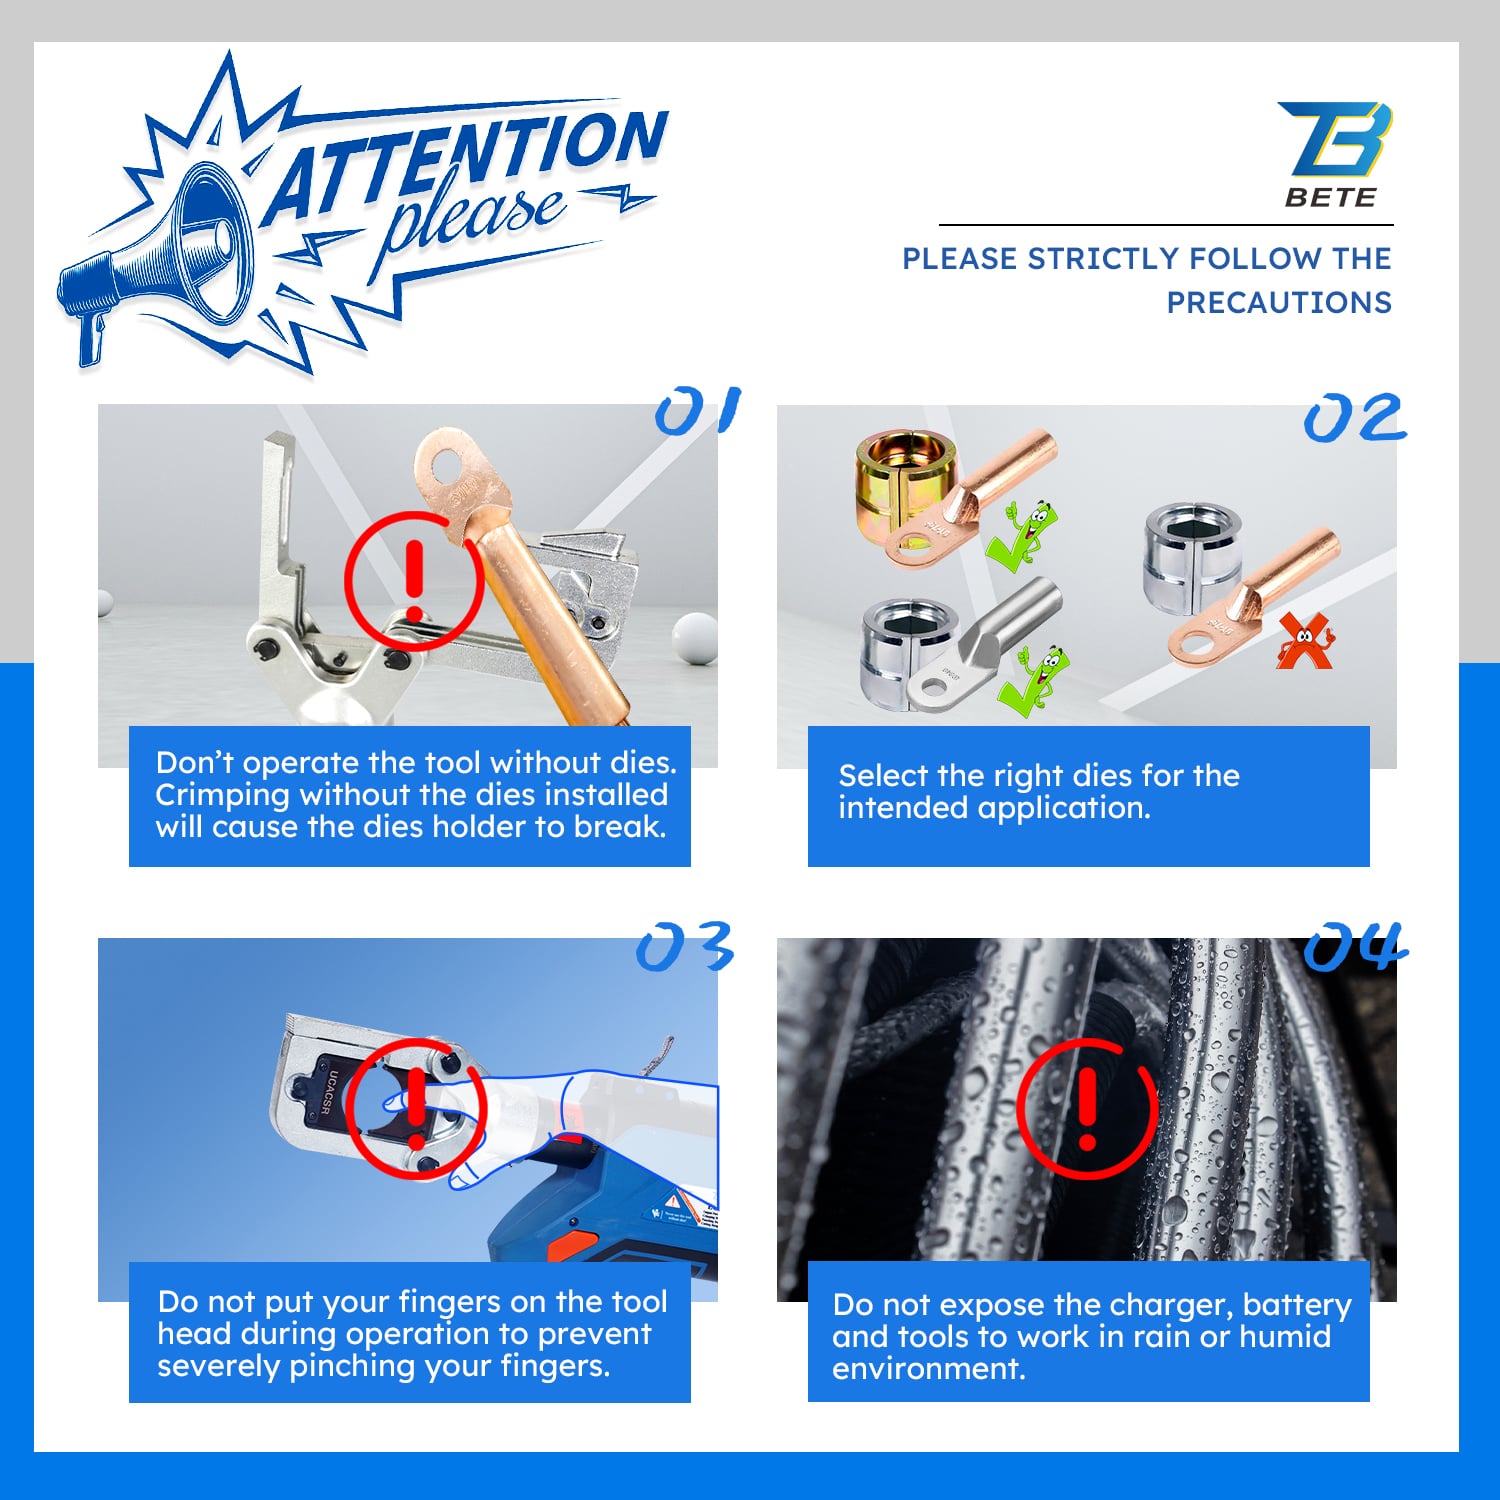
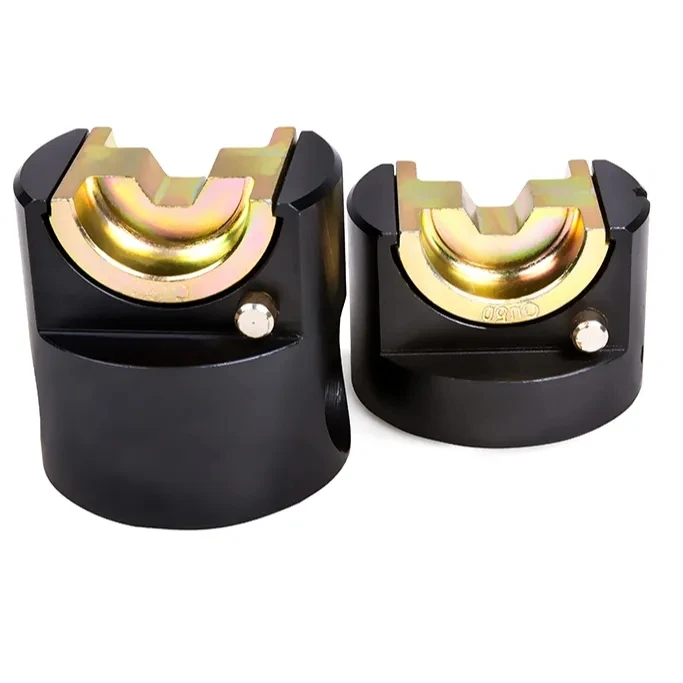
تستخدم الأداة رؤوسًا قابلة للتبديل — وهي رأس تقطيب من النوع C مزوَّد بمحول القالب (ويشمل القوالب الخاصة بالنحاس بمساحات مقطعية تتراوح بين ٥٠ و٣٠٠ مم²)، وشفرة قطع من النوع القاطع للنحاس والألومنيوم والموصلات المجدولة المصنوعة من الألمنيوم المقوى بالفولاذ (ACSR) بقطر يصل إلى ٤٠ مم، ورأس ختم مزود بقوالب دائرية لألواح الصلب اللين والصلب غير القابل للصدأ.
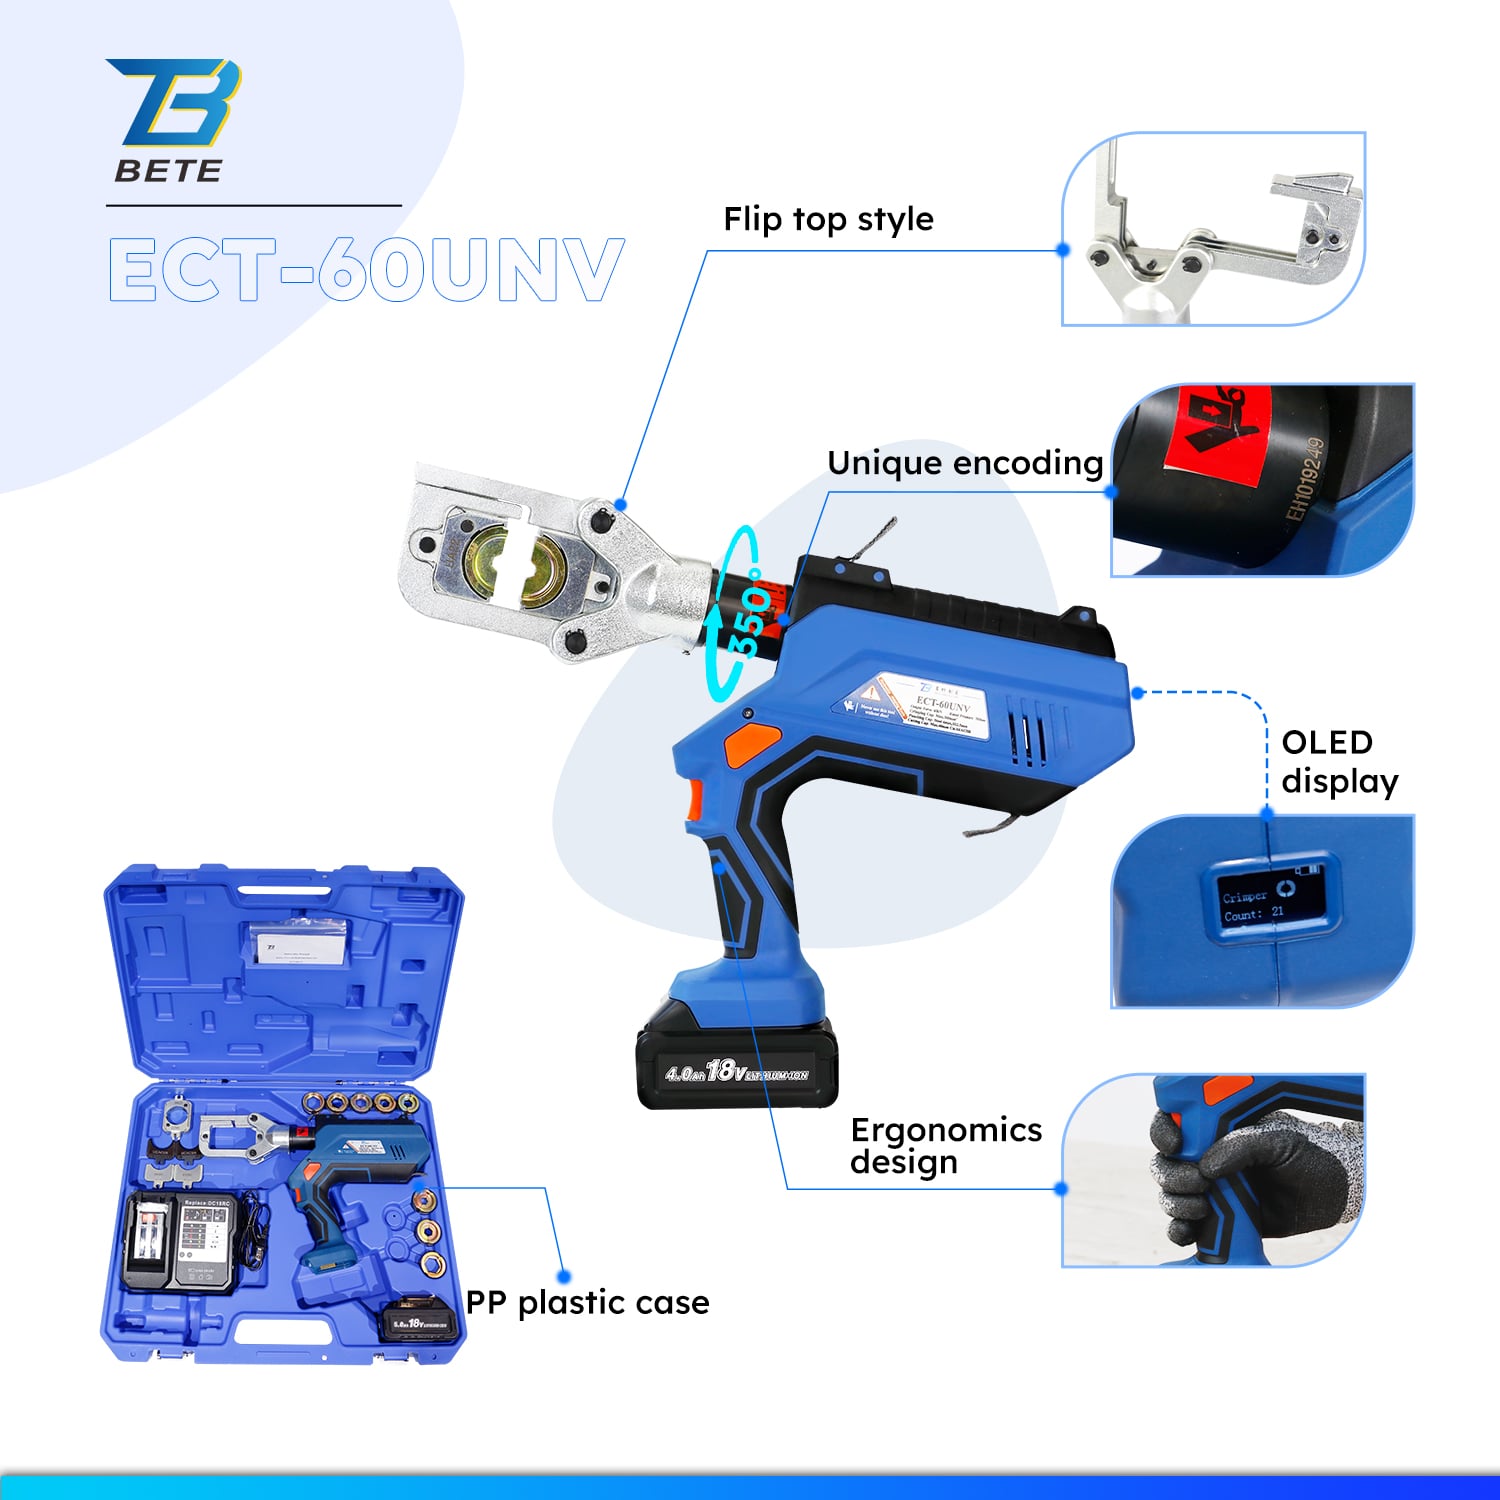
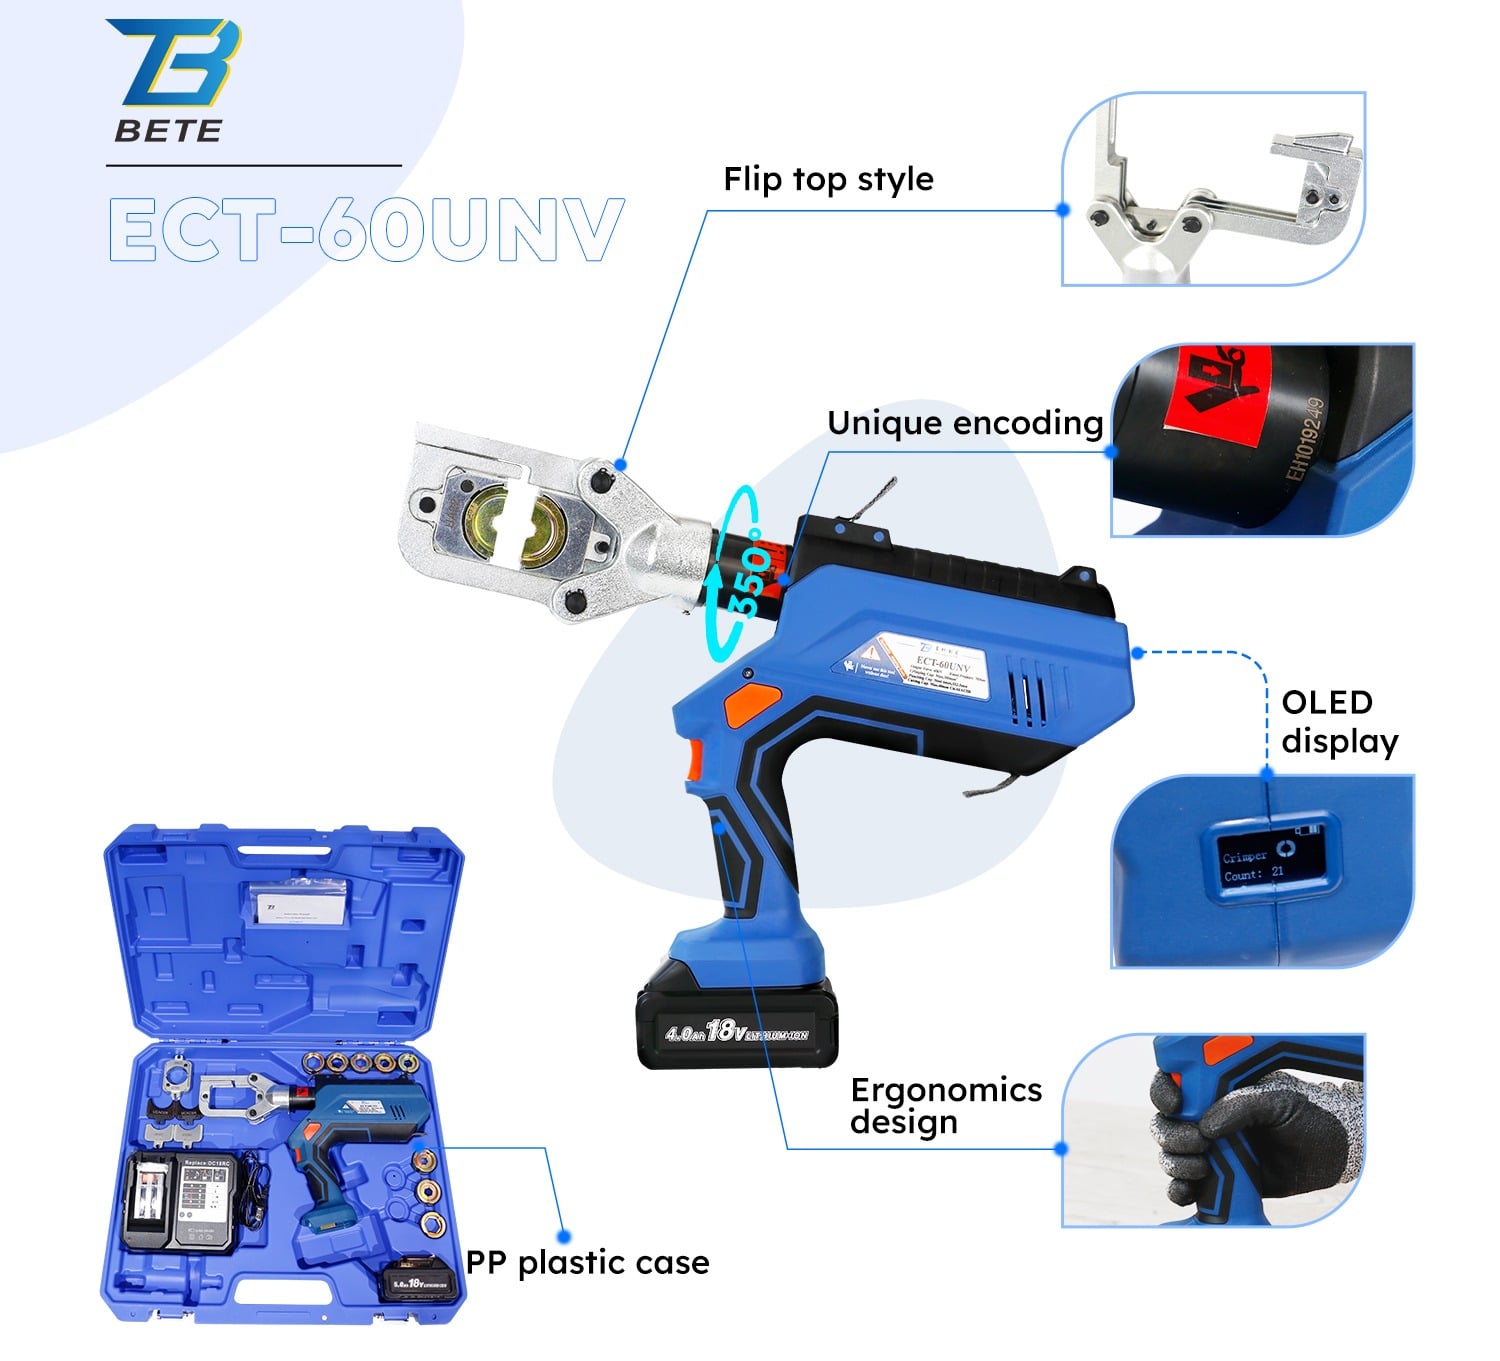
يوفِّر نظام هيدروليكي سعة ٦ أطنان يعمل عند ضغط ٧٠٠ بار قوةً ثابتةً عبر جميع الوظائف الثلاث. ويمكن تدوير الرأس القابل للفتح بمقدار ٣٦٠ درجة للوصول إليه في البيئات الضيقة. ويعرض شاشة OLED عدد الدورات ومدى شحن البطارية وفترات الصيانة المطلوبة. وبوزن يبلغ ٤٫٤ كجم، تحل أداة ECT-60UNV محل ثلاث أدوات منفصلة داخل علبة حمل واحدة (وأبعاد العلبة ٥٩ × ٥١ × ١٤ سم).
الميزات
|
◢ رأس قابل للطي، ورأس التقطيع يدور بزاوية 360°
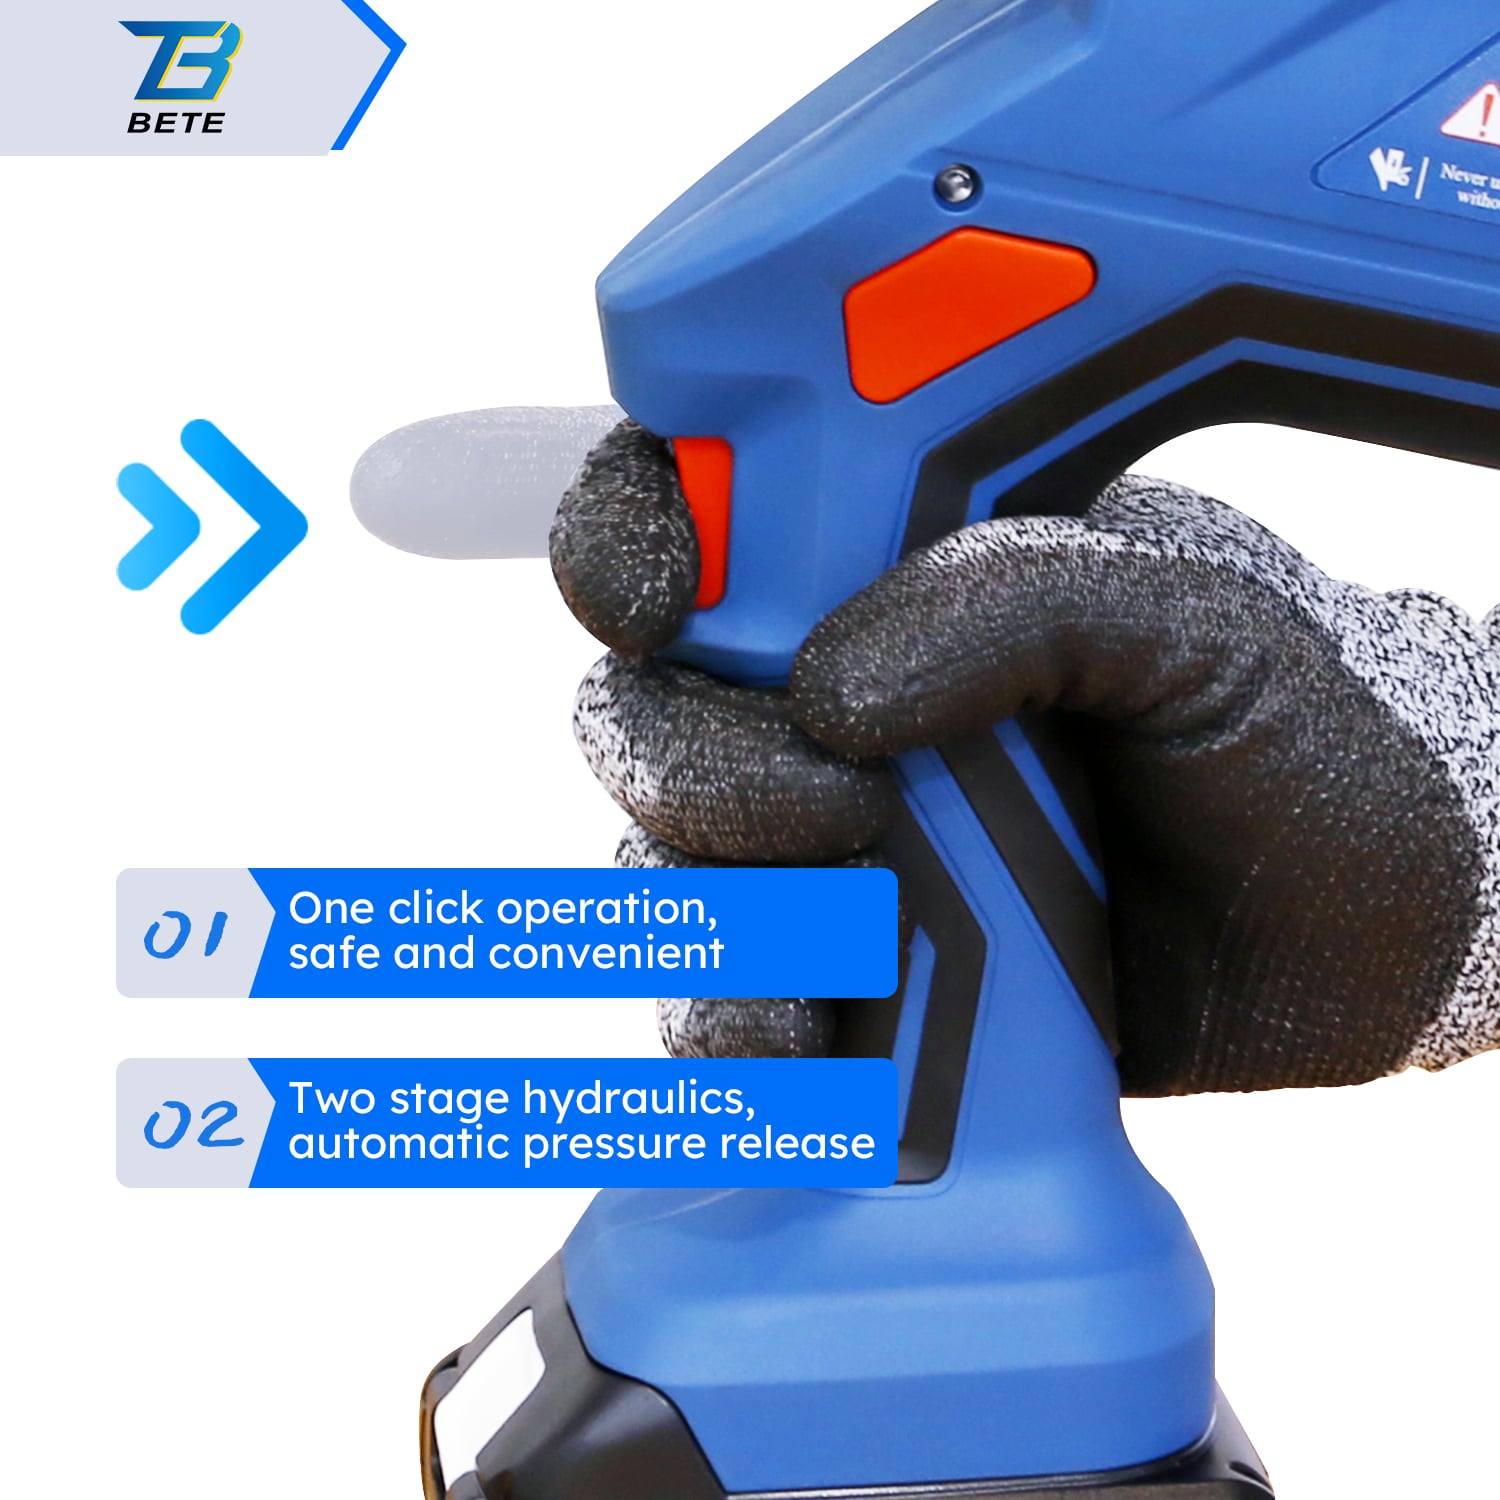
◢ نظام هيدروليكي من مرحلتين مع إصدار تلقائي للضغط
◢ رقاقة كمبيوتر ذكية مدمجة، وشاشة عرض OLED لتسهيل قراءة المعلومات
◢ مزودة بمصابيح عمل LED لتسهيل أداء المهمة
◢ بطارية ليثيوم قابلة لإعادة الشحن بجهد 18 فولت ذات سعة عالية مع عرض حالة التشغيل، ومزودة بشاحن سريع
◢ بلاستيك من نوع PP، مُصنع بتقنية الحقن المتكاملة، متين ومقاوم للصدمات
|
 |
ب مواصفات المنتج
قوة الضغط |
6طن |
الضغط المسموح به |
700بار |
سعة الضغط |
أقصى قدرة 300mm2 |
قدرة التثقيب |
الصلب العادي: سماكة ٣٫٥ مم، قطر ٦٤ مم
الفولاذ المقاوم للصدأ: سماكة ٢٫٥ مم، قطر ٦٤ مم
|
قدرة القطع |
أقصى قطر للكابل النحاسي/الألومنيومي/كابل الألمنيوم المدرّع بالنحاس (ACSR): ٤٠ مم |
القالب القياسي |
محولة قوالب، Cu50-300mm2
شفرة القص: UCACSR، UC40
|
الوزن الصافي |
4.4KG |
الوزن الإجمالي |
١٢٫٥ كجم (بدون طقم الثقب) |
الأبعاد |
٤٣×٢٨×٨ سم |
حجم التعبئة |
٥٩×٥١×١٤ سم |
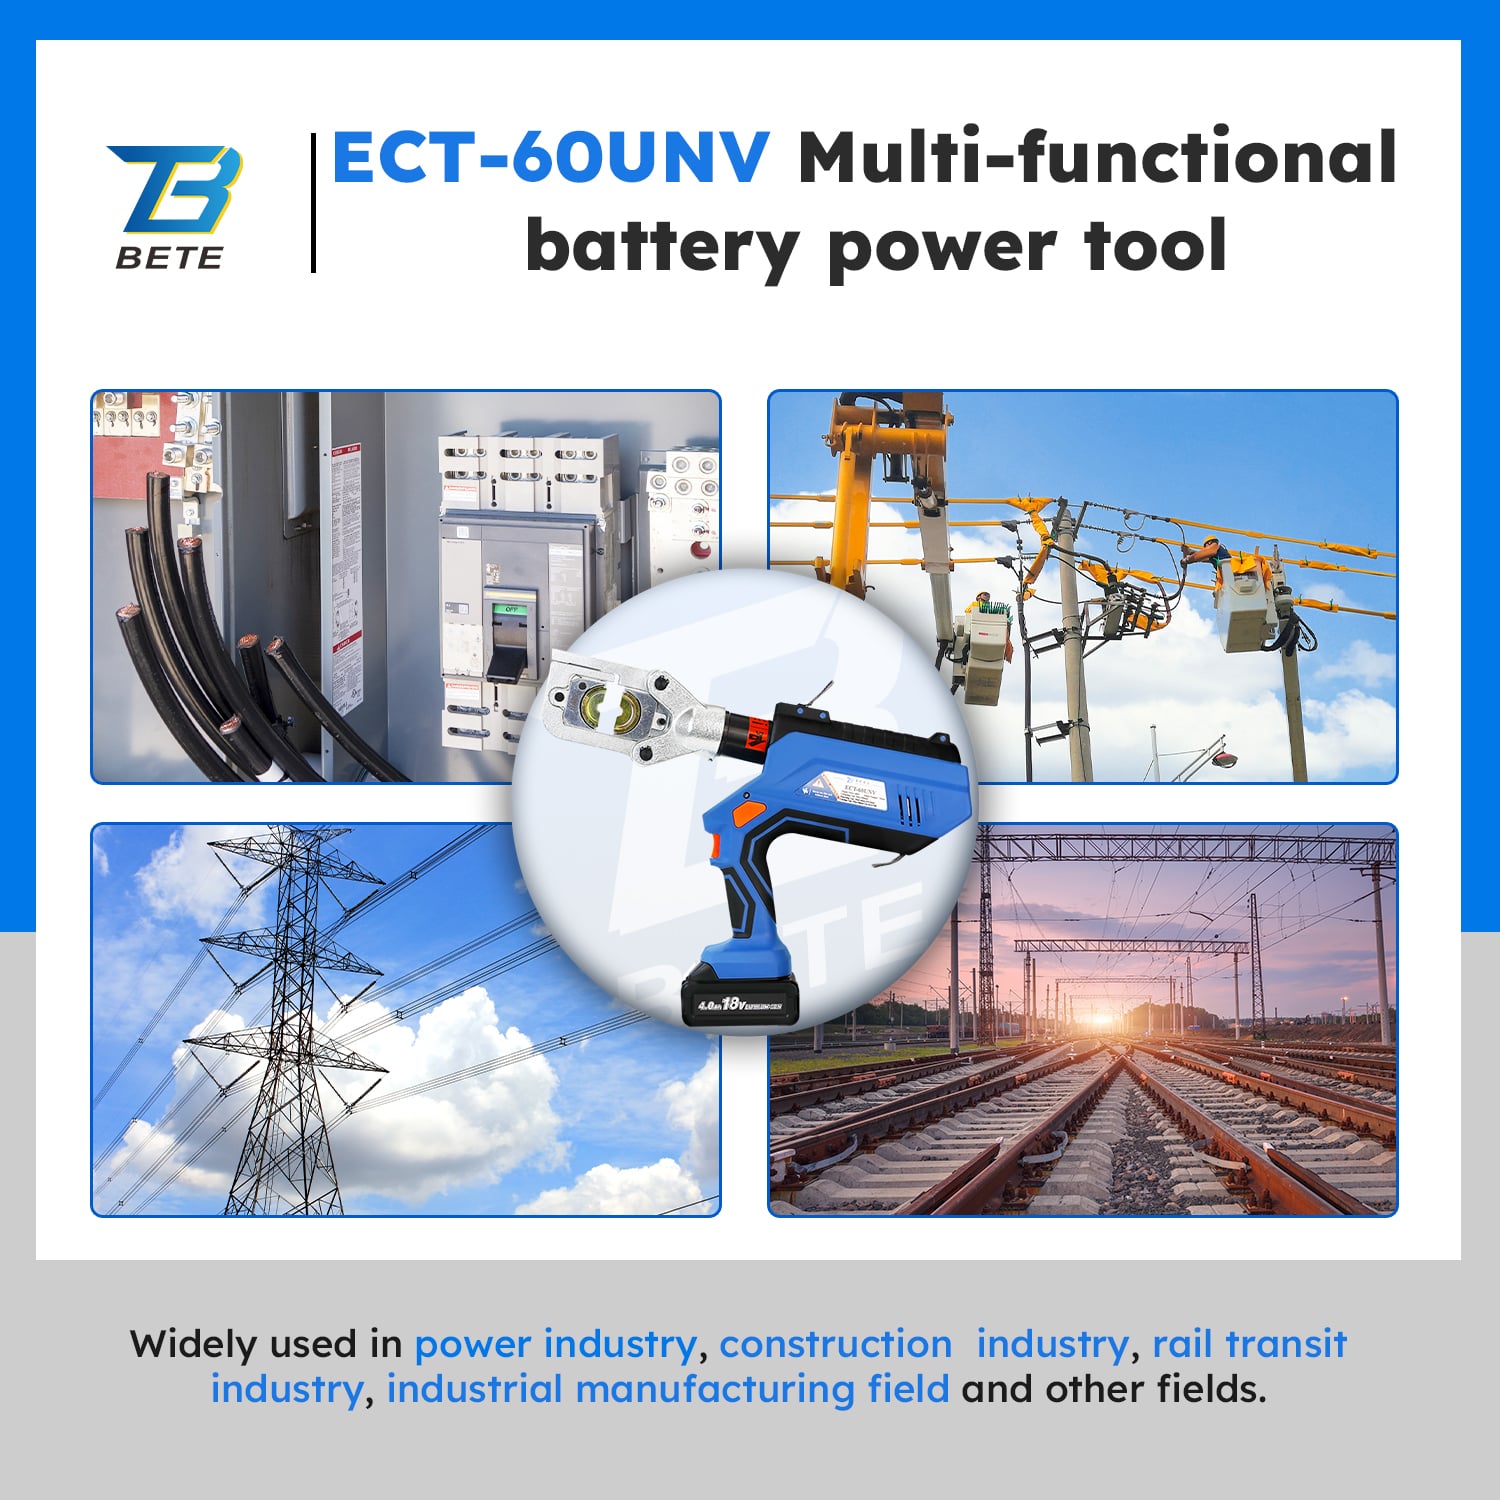
التطبيقات
في مجال تركيب الألواح — تقطيب أسلاك خزائن التحكم، وقطع أسلاك السكك الحديدية القياسية (DIN rail)، وختم فتحات إدخال الكابلات في ألواح الخزانات — وكل ذلك باستخدام أداة واحدة.
تجميع معدات التحكم الكهربائية — تثبيت قواطع الكابلات الكهربائية ذات المقطع العرضي حتى ٣٠٠ مم² داخل خزائن معدات التحكم الكهربائية؛ وعمل فتحات في لوح الغلافيات في موقع العمل دون الحاجة إلى جهاز ثقب هيدروليكي منفصل.
الإنشاءات الكهربائية — قص كابلات التغذية النحاسية والألمنيوم ذات القطر الأقصى ٤٠ مم، ثم تثبيت قواطع الطرفية على نفس الكابلات بتغيير رأس الأداة بسرعة.
صيانة السكك الحديدية ووسائل النقل الجماعي — الصيانة الميدانية لخزائن الخطوط الجانبية: قص كابلات الإشارات، وتثبيت موصلات بديلة، وعمل فتحات تركيب لدعامات المعدات.
التصنيع لدى الشركات المصنعة الأصلية (OEM) وإنتاج ورش العمل — عمليات التثبيت والقص المتكررة في بيئات تصنيع الحزم الكهربائية، حيث يؤدي التبديل بين الأدوات المتخصصة إلى إبطاء معدل الإنتاج.